 فريق مجلة إيرانكو
تقييم شامل للسلوك الريولوجي ومؤشرات الجودة والمعايير الصناعية وعملية التوريد لمنتجي الكاتشب والتوابل
تكسير حراري ساخن · بوستويك · صناعات الصلصات · تعبئة معقمة · مراقبة الجودة
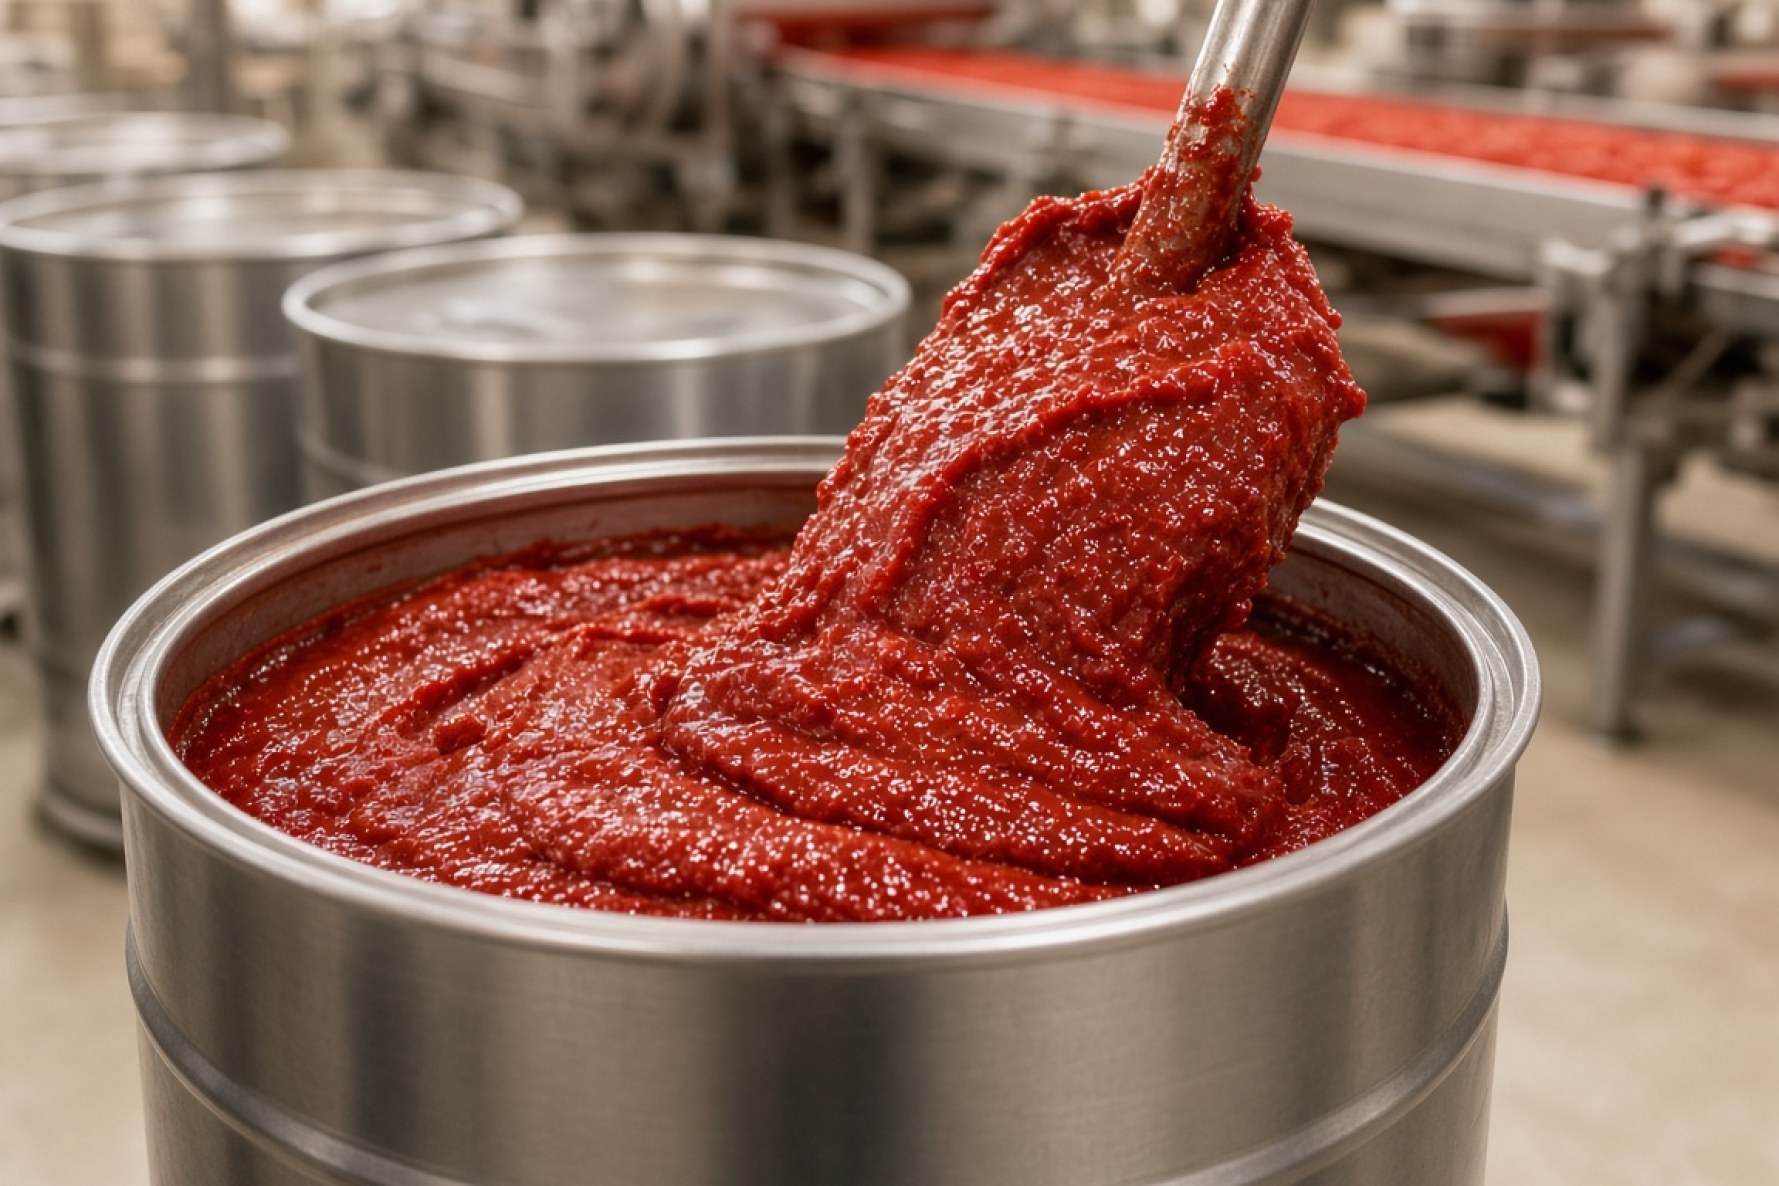
معجون الطماطم بالتكسير الحراري الساخن؛ مواصفات فنية لصناعات الصلصات
تقييم شامل للسلوك الريولوجي ومؤشرات الجودة والمعايير الصناعية ومسار التوريد لمنتجي الكاتشب والتوابل
يتناول هذا التقرير المتخصص تحليلاً شاملاً للخصائص الفيزيوكيميائية والريولوجية ومعايير الجودة لمعجون الطماطم بالتكسير الحراري الساخن (Hot Break) لاستخدامه في خطوط إنتاج الكاتشب وأنواع الصلصات. يمكن لمديري مراقبة الجودة ومهندسي التركيبات ومسؤولي المشتريات في الصناعات الغذائية الاعتماد على البيانات الفنية واختبارات التحكم في القوام وتحليل السوق الإقليمي لخفض تكاليف المثبتات وإدارة توريد المادة الأولية بثقة فنية.
يُعدّ ثبات القوام واستقرار الطور المستمر من أصعب تحديات التركيب في صناعات الصلصات القائمة على الطماطم. معجون الطماطم ليس مجرد مادة نكهة أو لون، بل يشكّل المصفوفة الهيكلية للمنتج النهائي. يؤدي تغيّر المعالجة الحرارية أثناء طحن الطماطم إلى تحوّل جذري في بنية الخلايا وتركيب البكتين في الثمرة. تعطّل عملية التكسير الحراري الساخن بسرعة أنظمة الإنزيمات المحلّلة للبكتين، فتثبّت أعلى لزوجة ذاتية ممكنة للمعجون. تتيح هذه الميزة الفنية لمصانع الصلصات تقليل الهيدروكولويدات والمثبتات الخارجية والنشويات المعدّلة باهظة الثمن، والحد من ظاهرة انفصال الماء.
تتمتع إيران بمناخ حار جاف وساعات شمس سنوية مرتفعة في فارس وخراسان وسهل قزوين وسهل موغان، ما يوفّر أساساً مثالياً لزراعة الطماطم الصناعية بنسبة مادة جافة عالية وبريكس أولي ممتاز. تنتج صناعات التحويل، بمعدات التبخير تحت التفريغ وخطوط التعبئة المعقمة المستمرة، معجوناً بمعايير فيزيوكيميائية متوافقة مع الأسواق الدولية. يمثل فهم معاملات بوستويك ولون هنترلاب والحموضة الكلية والعبء الميكروبي للأبواغ واستقرار المصل الحد الفاصل بين الربحية الاقتصادية وهبوط الجودة في خطوط الصلصات المستمرة.
1. الأسس الحيوية الكيميائية والحرارية–الميكانيكية للتكسير الحراري الساخن
يتكوّن الهيكل الفيزيائي لثمرة الطماطم الطازجة من جدران خلوية غنية بالبكتين والسليلوز والهيميسليلوز، مما يمنح الثمرة تماسكاً ميكانيكياً. في جدار الخلية النباتية، تربط متعددات السكاريد البكتينية في الصفيحة الوسطى الخلايا بعضها ببعض. عند التفكيك الميكانيكي على خطوط التكسير الصناعية، تنفجر الجدران الخلوية وتلامس الإنزيمات داخل الخلوية — التي كانت محبوسة سابقاً في حجرات منفصلة — ركائز البكتين فوراً. وأهم هذه الإنزيمات هي إستراز ميثيل البكتين وبوليغالاكتوناز.
ينشئ إنزيم إستراز ميثيل البكتين مواقع نشطة جديدة على جزيء البكتين عبر إزالة إسترة مجموعات ميثيل الإستر المتصلة بسلسلة حمض البوليغالاكتورونيك ويحرّر الميثانول. ثم يحلل إنزيم البوليغالاكتوناز — بشكليه داخل الجزيء وخارجه — بسرعة روابط ألفا 1→4 الغليكوزيدية في عمود الهوموغالاكتورونان. يكسر هذا التحلل المستمر خلال ثوانٍ سلاسل البكتين الطويلة إلى أجزاء منخفضة الوزن الجزيئي. يؤدي تدمير شبكة البكتين إلى انخفاض حاد في التوتر السطحي لسائل الطماطم وفقدان شديد في اللزوجة وعجز المنتج عن احتجاز الطور المائي في مراحل الإنتاج اللاحقة.
التكسير الحراري الساخن حل هندسي حراري لوقف سلسلة التحلل هذه بشكل قاطع. في خطوط المعالجة، تصل الطماطم المطحونة في المبادلات الحرارية المضغوطة خلال ثوانٍ إلى درجة حرارة بين 90 و100 درجة مئوية. يكسر هذا الصدمة الحرارية السريعة الروابط الثانوية والثالثية في بنية بروتين إنزيمات البكتيناز، ويجعل النشاط الحفزي لإستراز ميثيل البكتين وبخاصة البوليغالاكتوناز المقاوم للحرارة مستحيلاً عبر تمسّخ لا رجعة فيه للمركز النشط.
تُظهر حركية التعطيل أنه عند 90 درجة مئوية يتوقف نشاط البوليغالاكتوناز تماماً في أقل من 60 ثانية. ومع تثبيت البكتينات الذائبة وغير الذائبة ذات الوزن الجزيئي العالي، تتشكل شبكة هلامية متينة داخل كتلة اللب. تحبس هذه الشبكة الماء فيزيائياً وكيميائياً وترفع إجهاد الخضوع للمنتج بشدة.
2. تحليل مقارن للسلوك الريولوجي: التكسير الحراري الساخن مقابل البارد
الفرق العملي بين التكسير الحراري الساخن والبارد يتعلق بدرجة حرارة التكسير الأولية وتسخين الطماطم. في خطوط التكسير البارد تُضبط درجة حرارة التسخين المسبق في نطاق 60 إلى 70 درجة مئوية. هذه النافذة الحرارية غير كافية للتمسّخ السريع والكامل لإنزيم البوليغالاكتوناز. لذلك تتاح للإنزيمات فرصة قبل وصول المنتج إلى أبراج التبخير لتحليل جزء كبير من سلاسل البكتين. يكون معجون التكسير البارد أكثر سيولة بمقاومة تدفق أقل، لكنه يظهر — بفضل الحرارة الألطف — رائحة ونكهة أطزج ولوناً أحمر أكثر طبيعية.
| معامل التقييم | تكسير حراري ساخن | تكسير حراري بارد | الأثر الفني في خط الصلصة |
|---|---|---|---|
| درجة حرارة التكسير | 90 إلى 100°C | 60 إلى 70°C | درجة التدهور الإنزيمي للبكتين |
| استقرار إنزيمات البكتين | تعطيل كامل | نشاط جزئي وتحلل | حفظ شبكة الجدار الخلوي في قوام المعجون |
| بوستويك (بريكس 12، 20°C) | 3.0 إلى 5.5 cm / 30 ثانية | 8.0 إلى 10.0 cm / 30 ثانية | ثبات شكل الكاتشب ووقوفه |
| لون هنترلاب (a/b) | 1.90 إلى 2.05 | 2.10 إلى 2.30 | سطوع الأحمر النهائي وجاذبيته |
| استقرار طور المصل | مرتفع جداً | ضعيف إلى متوسط | منع انفصال الماء |
| إجهاد الخضوع | مرتفع جداً، شبه بلاستيكي | متوسط، ميل إلى السيولة | عدم انتشار غير مرغوب على الطعام |
| تكلفة التركيب | حاجة أقل إلى النشا والصمغ | يحتاج مكثفات خارجية | خفض التكلفة وملصق نظيف |
| الاستخدامات الرئيسية | كاتشب، باربكيو، صلصة بيتزا ومعكرونة | عصير، شوربة، معجون منزلي | مواءمة الريولوجيا مع هدف المنتج |
معجون التكسير الحراري الساخن سائل غير نيوتوني يعتمد على الزمن بسلوك شبه بلاستيكي قوي وتيكستروبي. تخلق الجسيمات الخشنة وألياف الجدار الخلوي الممدودة مع جزيئات البكتين الطويلة الذائبة في طور المصل حاجزاً فيزيائياً أمام التدفق. ينتج عن ذلك إجهاد خضوع مرتفع: ما لم يتجاوز إجهاد القص عتبة معيّنة، يتصرف المعجون أو الصلصة كصلب هلامي.
في خطوط تعبئة الكاتشب، عند تطبيق الضغط داخل الأنابيب والفوهات تنخفض اللزوجة الظاهرية بشدة ويسهل الضخ؛ وبمجرد دخول المنتج إلى الزجاجة وإزالة إجهاد القص تستعيد اللزوجة فوراً. استخدام معجون التكسير البارد للكاتشب يتطلب عادة نشا معدّل متشابك أو زنتان أو غوار أو بكتين مستخرج، مما يرفع التكلفة وقد يضيف طعماً نشوياً وكدراً.
3. مصفوفة المواصفات الفنية ومعايير الجودة لصناعات الصلصات
تقيّم وحدات مراقبة الجودة ومتخصصو البحث والتطوير في مصانع الصلصات معاملات شهادة التحليل وفق معايير رسمية مثل المعيار الوطني الإيراني رقم 761 قبل قبول شحنات المعجون السائب. يؤدي كل مؤشر دوراً محدداً في استقرار القوام وأداء التخزين.
البريكس الطبيعي وكفاءة التركيب
يمثل البريكس النسبة الوزنية للمواد الصلبة الذائبة الطبيعية دون احتساب ملح الطعام. في صناعات الصلصات يُستخدم تركيزان قياسيان: بريكس 30–32٪ وبريكس فوق المكثّف 36–38٪. يقلّل بريكس 36–38 تكاليف النقل والتخزين، لكنه يتطلب نظام تبخير تحت التفريغ متقدم لتجنّب الكرملة. يعني البريكس الأعلى استهلاكاً أقل من المعجون للوصول إلى المادة الجافة النهائية للكاتشب (غالباً 28 إلى 32٪).
اختبار قوام بوستويك
بوستويك هو المؤشر الأساسي لتقييم عملية التكسير الحراري الساخن. يجب أولاً تخفيف المعجون المكثّف بالماء المقطر إلى بريكس 12.0 أو 12.5٪ عند 20 درجة مئوية وتوحيده. ثم يُسكب حجم معيّن في حجرة مقياس بوستويك ويُقاس مسافة تقدّم السائل بالسنتيمتر خلال 30 ثانية بعد فتح البوابة. يسجّل معجون التكسير الحراري الساخن الجيد رقماً بين 3.0 و5.5 سم؛ وفي درجات السوبر هوت بريك يصل الرقم إلى أقل من 3.5 سم.
مؤشرات لون هنترلاب والحموضة ودرجة الحموضة
في نظام هنترلاب يشير المؤشر a إلى الطيف الأحمر وb إلى الأصفر وL إلى الإضاءة. في صناعات الصلصات أهم عامل هو نسبة a/b التي تعبّر عن نقاء اللون الأحمر ويجب ألا تقل عن 1.90 في معجون التكسير الحراري الساخن. تتراوح الحموضة الكلية عادة بين 1.8 و2.4٪ كحمض الستريك، ويجب ضبط درجة الحموضة بين 4.10 و4.35. وفق المعيار 761، يُحظر إضافة الملح إلى معاجين السائب والتعبئة المعقمة المخصّصة للتصدير.
| المؤشر النوعي | النطاق المقبول | طريقة الاختبار | الوظيفة في المنتج |
|---|---|---|---|
| بريكس (بدون ملح) | 30–32٪ أو 36–38٪ | قياس انكسار عند 20°C | معامل الاستهلاك وتوازن المادة الجافة |
| بوستويك (بريكس 12) | 3.0 إلى 5.5 cm في 30 ثانية | مقياس بوستويك عند 20°C | سلوك التدفق وحفظ شكل الكاتشب |
| لون هنترلاب (a/b) | حد أدنى 1.90 (مرغوب 1.98–2.05) | قياس طيفي انعكاسي | احمرار طبيعي دون ألوان صناعية |
| الحموضة الكلية | 1.8 إلى 2.3٪ وزناً | معايرة بهيدروكسيد صوديوم 0.1 عياري | نسبة الحمض إلى السكر والحموضة النهائية |
| درجة الحموضة (pH) | 4.10 إلى 4.30 | قياس جهد كهربائي | كبح أبواغ البكتيريا |
| عد عفن هاوارد (HMC) | حد أقصى 35 إلى 40٪ حقول إيجابية | مجهر شريحة هاوارد | نقاء صحي للثمرة الداخلة |
| اختبار البقعة (Blotter) | أقل من 10 mm في 30 دقيقة | تقدّم الماء على ورق الترشيح | تقييم ميل انفصال الماء |
| الجسيمات السوداء المحترقة | حد أقصى 4 في 10 غرام | فحص عياني | منع نقاط داكنة في الصلصة |
| حجم مشّ المُشطّب | 0.8 إلى 1.2 mm حسب الطلب | غربال فولاذي أسطواني | الإحساس الفموي وقوام الصلصة |
4. دور هندسة القوام في تركيب صلصات قاعدة الطماطم
إنتاج الصلصات الصناعية عملية قائمة على الاستقرار الغروي. يعمل هيكل معجون التكسير الحراري الساخن كطور مبعثر كثيف، وتنتشر سلاسل البكتين البوليمرية في طور المصل؛ تكوّن هذه الروابط شبكة تحيط بالماء الحر وتمنع انتقال جزيئات الماء إلى الطبقات العليا من العبوة.
كاتشب الزجاجة القابلة للضغط وإزالة المثبتات الخارجية
في زجاجات الكاتشب القابلة للضغط يتوقع المستهلك خروج الصلصة بضغط اليد ووضعها على الطعام دون رش ماء زائد. إذا لم يكن قوام البكتين كافياً، يظهر انفصال الماء بعد شهرين إلى ثلاثة من التخزين ويتجمع طبقة ماء صفراء في الأعلى. يقلّل استخدام معجون سوبر هوت بريك بقوام أقل من 4.0 سم الحاجة إلى صمغ الزنتان من نحو 0.3٪ إلى أقل من 0.05٪ ويحافظ على شفافية القوام ولمعانه.
صلصات البيتزا والمعكرونة والباربكيو
تتعرّض صلصات البيتزا والمارينارا في الأفران الصناعية لدرجات 250 إلى 300 مئوية. إذا تحلّلت البكتينات بفعل التكسير البارد، ينهار الجدار الخلوي ويتبخّر الماء بشكل غير متوازن ويمتص العجين الطور المائي. يحافظ معجون التكسير الحراري الساخن بمشّ أخشن (1.2 إلى 1.5 مم) على الروابط الهيدروجينية عند حرارة الفرن. وفي صلصة الباربكيو يبقي إجهاد الخضوع المرتفع جزيئات التوابل معلّقة ويمنع الترسيب.
| فئة المنتج | الوظيفة الرئيسية للمعجون | البريكس المناسب | مشّ المُشطّب | حساسية انفصال الماء |
|---|---|---|---|---|
| كاتشب فاخر (ملصق نظيف) | قوام دون صمغ أو نشا | 30–32٪ | 0.8 mm | حرجة جداً |
| كاتشب اقتصادي | مقاومة هيكلية مع النشا | 36–38٪ | 0.8–1.0 mm | حرجة أثناء التخزين |
| صلصة بيتزا ومعكرونة | مقاومة الغليان في الفرن | 28–30٪ | 1.2–1.5 mm | مرتفعة تحت الإجهاد الحراري |
| باربكيو وستيك | تعليق مستقر للتوابل والدخان | 36–38٪ | 1.0 mm | متوسطة (ترسيب الجسيمات) |
| صلصات الفلفل والحارة | التغطية وحفظ الحموضة | 30–32٪ | 0.6–0.8 mm | مرتفعة بسبب الحموضة العالية |
5. ملف سلامة الغذاء والميكروبيولوجيا وحدود الملوثات
يُصنَّف معجون الطماطم كمنتج حمضي متوسط المخاطر الميكروبية، لكن عدم الالتزام في خط التكثيف والنظام المعقم له عواقب صحية جسيمة. عند درجة حموضة أقل من 4.50 لا تستطيع أبواغ كلوستريديوم بوتولينوم النمو وإفراز السم؛ ومع ذلك يمكن للكائنات الدقيقة المحبة للحمض والمقاومة للحرارة أن تنشط.
- اختبار هاوارد (HMC): الحد الأقصى المسموح لخيوط العفن عادة 40 إلى 44٪ حقول إيجابية؛ وكثيراً ما يطلب مشترو خطوط الكاتشب الحديثة هاوارد أقل من 30 إلى 35٪.
- أبواغ محبة للحمض: يمكن لباسيليس كواغولانس وأليسيكلوباسيليس إحداث «حموضة دون غاز»؛ واختبار الحضانة عند 31 و55 درجة مئوية ضروري لرفض أبواغ محبة للحرارة.
- المعادن الثقيلة والمبيدات: حد القصدير الأقصى 50 مجم/كجم والرصاص 0.05 مجم/كجم والكادميوم 0.02 مجم/كجم؛ وفحص بقايا مانكوزيب وديازينون ومبيدات الفوسفور إلزامي.
6. التعبئة المعقمة ونفاذية الغازات وسلسلة التخزين
يعتمد عرض المعجون السائب في الأسواق الدولية على المعالجة الحرارية المستمرة والتعبئة المعقمة دون إضافة ملح أو مواد حافظة. المسار العملي المعتاد:
- التكثيف تحت التفريغ
- التعقيم بزمن قصير ودرجة عالية (108 إلى 115°C)
- التبريد السريع (25 إلى 30°C)
- التعبئة في حجرة بخار معقمة
- إغلاق الكيس متعدد الطبقات وتركيب غطاء البرميل المعدني
تُصنع الأكياس المعقمة من طبقات بولي إيثيلين ترفتالات ممعدنة ورقاقة ألمنيوم وبولي إيثيلين عالي الكثافة. يجب أن يكون معدل عبور الأكسجين في الأفلام عالية الجودة أقل من 0.05 سم³/م²·يوم. توضع الأكياس داخل براميل معدنية سعة 220 لتراً (وزن صافٍ نحو 235 إلى 245 كغ) أو صناديق كبيرة سعة 300 غالون (نحو 1250 إلى 1300 كغ).
| الصيغة | الوزن الصافي التقريبي | المواصفات | حاوية 20 قدماً |
|---|---|---|---|
| برميل معدني 220 لتراً | 235–245 kg | كيس ممعدن 4 طبقات، فوهة 2 إنش | 80 برميلاً ≈ 19.2 طن |
| برميل مخروطي | 230–240 kg | قابلية تداخل تلسكوبي فارغاً | 80 برميلاً على منصات |
| صندوق خشبي صناعي | 1250–1300 kg | كيس 300 غالون | 15–16 صندوقاً ≈ 19–20 طن |
| صندوق كرتوني (Octabin) | 1000–1200 kg | كرتون ثماني الأضلاع مقاوم للرطوبة | 16–18 وحدة |
7. جغرافيا الإنتاج ومزايا المناخ في إيران
إيران بتنوعها المناخي رباعي الفصول وارتفاع إشعاع الشمس من مراكز إنتاج الطماطم الصناعية في الشرق الأوسط. تؤدي الرطوبة النسبية المنخفضة والتبخر المنضبط وفارق حرارة الليل والنهار إلى تراكم مادة جافة وسكر وجدار خلوي كثيف؛ ويبلغ بريكس الطماطم الداخلة عادة 4.8 إلى 5.5٪ مما يخفض استهلاك طاقة التبخير.
الصيف: خراسان وغلستان ← أواخر الصيف: فارس وقزوين ← الخريف: فارس ← الشتاء والربيع: بوشهر وخوزستان وهرمزغان
- فارس (مرو دشت، باسارغاد، إقليد، كازرون): قطب مركزّ لصناعات التحويل بلون أحمر كثيف ولزوجة عالية.
- خراسان رضوي (مشهد، تشناران، نيسابور، قوجان): خطوط إيطالية أوتوماتيكية بالكامل وبكتين هيكلي مرتفع.
- غلستان وسهل قزوين: طماطم لحمية بقشرة سميكة وكفاءة سوبر هوت بريك دون 4 سم.
- الجنوب (بوشهر، خوزستان، هرمزغان): حصاد شتوي وعرض معجون طازج في مواسم يفتقر فيها المنتجون العالميون إلى محصول طازج.
تصدّر صناعات التحويل الإيرانية سنوياً أكثر من 100 إلى 140 ألف طن من المعجون السائب والمعبأ بقيمة تتجاوز 140 مليون دولار. يبقي الوصول إلى طاقة الغاز وتصنيع البراميل محلياً والنقل البري سعر تكلفة معجون التكسير الحراري الساخن المعقم تنافسياً.
8. أسواق التصدير المستهدفة والمتطلبات التجارية
يعتمد هيكل الطلب على المعجون السائب في بلدان المقصد على بنية إعادة المعالجة وإنتاج الصلصة المحلية وإعادة التعبئة. يسهّل فهم المتطلبات الفنية لكل بلد مواءمة الشحنات مع معايير الجمارك.
| سوق المقصد | الطلب الغالب | الدرجة الفنية | التعبئة المفضّلة | عامل تنافسية إيران |
|---|---|---|---|---|
| روسيا وبيلاروس | كاتشب ومايونيز مركّب | بريكس 36–38، بوستويك < 4 | برميل 220 لتراً وصناديق كبيرة | قوام مرتفع وثبات في البرد |
| العراق | صلصات وإعادة تعبئة وفنادق | بريكس 30–32 بلون جيد | برميل معدني معقم | مسافة برية قصيرة |
| الإمارات وعُمان | توابل وإعادة تصدير | سوبر هوت بريك وفق الكودكس | برميل جديد بمنصة معالجة | جودة البريكس والتسليم المينائي |
| كازاخستان وأوزبكستان | صلصة معكرونة وبيتزا ومعجون منزلي | بريكس 36–38، مشّ 1.0 | برميل على عربات القطار | خطوط سكة سرخس وإنشهبرون |
تُعدّ تركيا المنافس الرئيسي في أوراسيا والعراق لكنها تواجه تكاليف طاقة وطماطم طازجة أعلى. تقدّم الصين أسعاراً تنافسية عدوانية، لكن طول النقل البحري وتكاليف الحاويات يحفظان ميزة إيران في التوريد الإقليمي السريع.
9. هيكل تكلفة المنتج وعوامل تذبذب السعر
- الطماطم من المزرعة: نحو 60 إلى 70٪ من التكلفة؛ معامل تحويل 5.5 إلى 6.5 كغ طماطم طازجة لكل كيلوغرام معجون بريكس 30–32.
- التعبئة: البرميل المعدني الجديد والكيس المعقم مرتبطان بأسواق الألمنيوم والصفائح الفولاذية والبوليمرات.
- درجة البريكس: بريكس 36–38 يتطلب تبخيراً أكبر واستهلاكاً أعلى للبخار والكهرباء.
- علاوة سوبر هوت بريك: بوستويك دون 3.5 سم ونسبة لون فوق 2.0 عادة ما تُتداول بعلاوة سعرية.
يمكن للمشترين الراغبين في توريد هذا المنتج من إيران مراجعة الخيارات المتاحة على إيرانكو وإرسال طلب شراء وفق المواصفات المطلوبة.
10. قائمة تحقق تشغيلية للمستورد قبل التعاقد
- النص الصريح على «معجون طماطم بالتكسير الحراري الساخن (Hot Break)» في العقد.
- هامش بريكس الهدف (30–32 أو 36–38) بدون ملح عند 20°C.
- سقف بوستويك المسموح (مثلاً حد أقصى 5.0 سم عند بريكس 12 و20°C و30 ثانية).
- حد أدنى لنسبة لون هنترلاب a/b يساوي 1.95.
- سقف هاوارد 35 إلى 40٪ كحد أقصى وفق المعيار 761.
- حظر مطلق للملح والنشا والمكثف والمواد الحافظة واللون الصناعي.
- حجم مشّ المُشطّب (0.8 إلى 1.2 مم حسب نوع الصلصة).
- براميل معدنية جديدة بطلاء صحي وتاريخ إنتاج ورقم دفعة على كل برميل.
- كيس معقم ممعدن بمعدل نفاذية أكسجين أقل من 0.05 سم³/م²·يوم.
- عينة ممثّلة مختومة واختبار تجريبي لانفصال الماء في المختبر.
- تفتيش طرف ثالث قبل الشحن (Pre-shipment Inspection).
- بروتوكول التغليف على المنصات والتمدد والظروف الحرارية للحاوية في المسارات الحارة.
11. بيانات ضرورية لإصدار طلب عرض سعر (RFQ)
- معجون طماطم نقي 100٪ بالتكسير الحراري الساخن
- بريكس 30–32 أو 36–38 (مواد صلبة ذائبة طبيعية، 20°C)
- حد بوستويك المسموح (مثلاً حد أقصى 4.5 سم عند بريكس 12)
- نسبة لون هنترلاب a/b المطلوبة
- حجم مشّ المُشطّب (0.8 مم للكاتشب أو 1.2 مم للبيتزا)
- حد هاوارد الأقصى (35 أو 40٪)
- نوع التعبئة (برميل 220 لتراً أو صندوق سائب)
- حجم الطلب (طن أو عدد حاويات 20 قدماً ≈ 19.2 طن)
- شرط إنكوترمز 2020 (FOB بندر عباس، FCA المصنع، CFR جبل علي …)
- شهادة صحية وCOA كاملة وNon-GMO وحلال دولي
12. مسار التوريد الصناعي عبر إيرانكو
في الشراء الدولي لمعجون التكسير الحراري الساخن، لا يقتصر فرق العروض على سعر الوحدة. تغيّر الانحراف عن البريكس المتعهَّد وتذبذب بوستويك ومؤشر اللون وسلامة الأكياس المعقمة والرقابة النوعية قبل الشحن مصير الصفقة الاقتصادي. يمكن لأصغر خلل في قوام المعجون الداخل أن يرفع بشدة تكاليف تصحيح التركيب أو ظهور انفصال الماء.
تتيح إيرانكو للمشترين والصناعات الغذائية والتجار تسجيل طلب الشراء على أساس مواصفات هندسية — نوع العملية الحرارية وبريكس الهدف ونطاق بوستويك وحد هاوارد الأقصى ومشّ المُشطّب وميناء التسليم — ليُراجع التوريد من بين مصانع البلاد القادرة بشفافية.
الخلاصة
اختيار معجون الطماطم بالتكسير الحراري الساخن لتركيب الكاتشب والتوابل عالية اللزوجة قرار فني يؤمّن الاستقرار الغروي والخصائص الحسية وكفاءة الإنتاج الاقتصادية. يمنع التسخين السريع عند 90 إلى 100 درجة مئوية نشاط إنزيمات البكتيناز ويحمي سلاسل البكتين ليُنتج لزوجة هيكلية وسلوكاً تيكستروبياً مرغوباً. المناخ المشمس والطماطم الغنية بالمادة الجافة في أقطاب مثل فارس وخراسان، مع خطوط التكثيف تحت التفريغ والتعبئة المعقمة، يجعل إيران مصدراً استراتيجياً لمعجون التكسير الحراري الساخن ببريكس 30–32 و36–38. العقود الشفافة القائمة على بوستويك ونسبة لون هنترلاب وسقف هاوارد وسلامة التعبئة المعقمة تخفّض مخاطر الجودة.
الأسئلة الشائعة
1. ما أهم فرق سلوكي بين التكسير الحراري الساخن والبارد في الكاتشب؟
يحافظ معجون التكسير الحراري الساخن على البكتين الطبيعي عبر كبح البوليغالاكتوناز فوق 90 درجة مئوية ويمنح لزوجة تيكستروبية عالية تمنع انفصال الأطوار. معجون التكسير البارد بكتينه متدهور ويتطلب عادة كميات كبيرة من النشا والصمغ.
2. ما الرقم القياسي لبوستويك في صناعات الصلصات؟
بعد التخفيف إلى بريكس 12 عند 20°C يجب أن يكون رقم بوستويك للتكسير الحراري الساخن بين 3.0 و5.5 سم في 30 ثانية. الأرقام دون 4.0 تنتمي لدرجة السوبر هوت بريك.
3. لماذا يكون لون هنترلاب للتكسير الحراري الساخن أقل قليلاً من البارد؟
تسبب الصدمة الحرارية بين 90 و100 درجة تغيّرات طفيفة في الليكوبين وتفاعلات معتدلة بين السكر والأمين؛ فنسبة a/b للتكسير الحراري الساخن عادة 1.90 إلى 2.05 وللبارد 2.15 إلى 2.30.
4. كم عمر صلاحية المعجون المعقم في البرميل؟
مع سلامة الكيس الممعدن يصل إلى 24 شهراً دون 25°C. لتثبيت بوستويك طويل الأمد يُفضَّل التخزين بين 4 و15 درجة مئوية.
5. ما حد هاوارد المسموح في صناعات الصلصات؟
وفق المعيار 761 الحد الأقصى نحو 40٪ حقول إيجابية؛ وغالباً يطلب المنتجون عاليو الجودة أقل من 30 إلى 35٪.
6. كيف يساعد التكسير الحراري الساخن على ملصق نظيف؟
يقلّل حفظ البكتين الطبيعي الحاجة إلى الهيدروكولويدات والنشويات المعدّلة ويتيح حذف هذه الإضافات من ملصق الكاتشب.
7. كيف يمكن توريد معجون تكسير حراري ساخن دقيق المواصفات من إيران؟
سجّلوا معاملات البريكس وبوستويك واللون وحجم الطلب في طلب شراء على إيرانكو لمراجعة خيارات الإنتاج الموثوقة.
8. ما الحد الأدنى الاقتصادي لحجم الطلب؟
حاوية 20 قدماً بنحو 80 برميلاً سعة 220 لتراً تعادل تقريباً 19.2 إلى 19.5 طناً وزناً صافياً، وهي الوحدة الأساسية الشائعة للتصدير.
منتجات مميزة
مقالات ذات صلة